Artykuł sponsorowany
Jak opisać detale z miedzi, mosiądzu i brązu, żeby ograniczyć poprawki po cięciu wodą
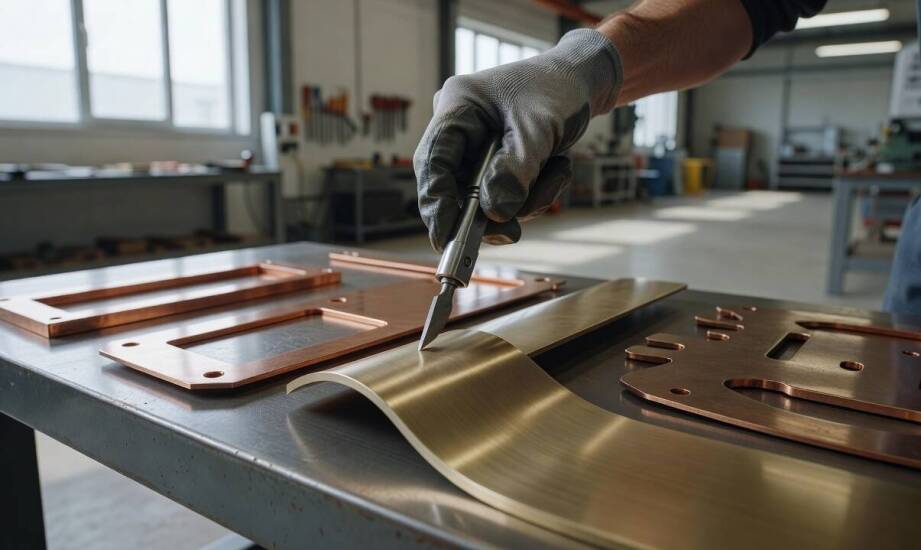
W detalach z miedzi, mosiądzu i brązu ewentualne poprawki po obróbce rzadko wynikają z ograniczeń samej maszyny. Zdecydowanie częściej są efektem niejasnego opisu tolerancji i braków w dokumentacji technologicznej. Precyzyjny opis zlecenia pozwala uniknąć dodatkowych operacji wykańczających, co bezpośrednio przekłada się na płynność produkcji przemysłowej. Elementy wycinane z metali kolorowych trafiają później do maszyn i zaawansowanych konstrukcji, dlatego zgodność z rysunkiem technicznym ma fundamentalne znaczenie.
Przeczytaj również: Bezpieczeństwo i higiena pracy podczas ocieplania budynków wełną celulozową o współczynniku lambda 0,
Specyfikacja materiału i zmienne tolerancje wymiarowe
Dla mosiądzu, miedzi oraz brązu należy zawsze podać dokładny gatunek stopu zgodnie z obowiązującymi normami. Poszczególne metale wykazują odmienną twardość oraz skrawalność. Miękka miedź zachowuje inną dynamikę cięcia w porównaniu do twardych, kruchych gatunków brązu. Różnice te determinują optymalny dobór prędkości posuwu głowicy oraz ilości dozowanego ścierniwa. Po ustaleniu stopu inżynier musi określić grubość formatki oraz oczekiwaną tolerancję.
Przeczytaj również: Jak filtry kasetowe na wymiar mogą pomóc w redukcji kosztów operacyjnych?
Wielu projektantów zakłada powtarzalność obróbki na podstawie ogólnych katalogów branżowych. Wartości rzędu ±0,1 mm są najczęściej uznawane za standardowe wytyczne techniczne. W przypadku bardzo zaawansowanych urządzeń odchyłki spadają czasami do ±0,05 mm. Rzeczywista tolerancja zależy jednak od specyfikacji konkretnej maszyny, zastosowanych ustawień posuwu oraz grubości ciętego materiału. Im grubsza blacha, tym większe prawdopodobieństwo stożkowania krawędzi, czyli minimalnego odchylenia strumienia wody w dolnej sekcji obrabianego detalu. Z tego powodu dokumentacja powinna precyzyjnie wskazywać miejsca krytyczne obrysu. Należą do nich wszystkie powierzchnie współpracujące, osie otworów oraz punkty bazowe, gdzie jakiekolwiek odchyłki wpłynęłyby negatywnie na późniejszy montaż mechaniczny.
Przeczytaj również: Jakie trendy w budownictwie mieszkalnym można zauważyć na Różanej 18?
Technologia cięcia strumieniem wody świetnie sprawdza się przy materiałach silnie odbijających światło, co czyni ją bezpieczniejszą alternatywą dla tradycyjnej obróbki laserowej. Proces zachodzi bez udziału strefy wpływu ciepła. Struktura krystaliczna mosiądzu i miedzi pozostaje całkowicie nienaruszona. Krawędzie nie ulegają utwardzeniu termicznemu, co zdecydowanie ułatwia ewentualne późniejsze gwintowanie lub fazowanie otworów.
Uproszczenie geometrii i dokumentacja technologiczna
Złożoność kształtu docelowego elementu bezpośrednio rzutuje na ostateczną jakość ciętej krawędzi. Ze względu na dynamikę strumienia cieczy wymieszanej ze ścierniwem, projektowanie wąskich konstrukcji wymaga dużej ostrożności. Wartości graniczne, takie jak mostki o szerokości poniżej 3 mm, nie stanowią sztywnej bariery produkcyjnej. Ich bezproblemowa wykonalność jest jednak uzależniona od ciśnienia pompy oraz frakcji ścierniwa. Bardzo drobne części bywają podatne na odkształcenia lub nawet pęknięcia pod wpływem gwałtownego uderzenia strugi.
Przed wysłaniem zlecenia do parku maszynowego warto uprościć geometrię detalu poprzez zastosowanie minimalnych promieni wewnętrznych. Zastąpienie bardzo ostrych naroży delikatnymi łukami pozwala głowicy tnącej na płynną zmianę kierunku ruchu. Maszyna nie musi tracić prędkości, co skutecznie zapobiega głębokiemu podmyciu materiału w kątach obrysu. Podczas układania elementów na arkuszu blachy specjaliści stosują niekiedy cięcie po wspólnej linii. Takie rozwiązanie maksymalizuje wykorzystanie materiału, ale nakłada pewne ograniczenia w utrzymaniu najbardziej restrykcyjnych tolerancji.
Poprawnie wyeksportowane pliki DXF lub DWG to podstawa bezbłędnej realizacji usługi. Czysty rysunek wektorowy nie powinien ograniczać się wyłącznie do zarysu kształtu w skali 1:1. Równie ważne jest przemyślane zarządzanie warstwami oprogramowania CAD oraz precyzyjne nanoszenie informacji o parametrach wykonania. Wszelkie linie pomocnicze, osie symetrii, ramki, tabliczki i wymiary muszą znajdować się na osobnych, wyłączonych warstwach. Systemy CAM importują wtedy tylko czysty obrys zewnętrzny, co całkowicie zapobiega błędnemu rozpoznaniu linii wymiarowych jako właściwych ścieżek cięcia. Tolerancje specjalne, wymagania dotyczące wykończenia czy klasy jakości najlepiej opisać na dedykowanej warstwie informacyjnej. Uporządkowana struktura plików systematyzuje proces weryfikacji. Właśnie z tego względu firma LOKO A.Z. ZYMEK, realizująca cięcie wodą na Śląsku, opiera analizę zleceń przemysłowych na kompletnych adnotacjach rysunkowych. Precyzyjnie rozpisane parametry obróbki gwarantują pełną zgodność wyciętych metali kolorowych z początkowymi założeniami projektowymi.
Wykończenie krawędzi i powtarzalność serii
Po zejściu z ruszty maszyny wodnej krawędź detalu bywa bardzo gładka i niemal natychmiast gotowa do użycia. Gładkość płaszczyzny zależy od zastosowanej frakcji ziaren granatu tnącego. Drobniejsze ścierniwo pozwala uzyskać zadowalające, niemal satynowe wykończenie, co redukuje nakłady na dodatkową obróbkę skrawaniem. Zależnie od przeznaczenia mechanicznego, w wybranych przypadkach niezbędne staje się dodatkowe gratowanie lub czyszczenie krawędzi. Usunięcie mikroskopijnych zadziorów nabiera znaczenia w precyzyjnych węzłach kinematycznych. Taka konieczność zachodzi, gdy wycięty komponent będzie pracował w skomplikowanych układach narażonych na dynamiczne tarcie.
W masowej produkcji dla wymagających branż kluczowa jest powtarzalność wymiarów oraz wysoka stabilność technologii. Detale wykonane z mosiądzu lub miedzi rzadko pełnią funkcję czysto estetyczną. Zazwyczaj trafiają bezpośrednio do specjalistycznej armatury ciśnieniowej czy urządzeń wentylacyjnych. Kompletny opis zlecenia powinien płynnie łączyć przewidywaną funkcję detalu, parametry wybranego stopu oraz planowaną obróbkę poprodukcyjną. Sztywne opieranie się na ogólnych szablonach często rodzi kosztowne rozbieżności w trakcie montażu. Rzetelnie dopracowana specyfikacja od samego początku eliminuje konieczność wprowadzania późniejszych, spowalniających pracę korekt.
Kategorie artykułów
Polecane artykuły

Rola agencji celnej w zarządzaniu logistyką transportową

Dozór geologiczny a zgodność z normami i przepisami prawa

Na co zwrócić uwagę przy wyborze okien? Praktyczne porady i inspiracje
